
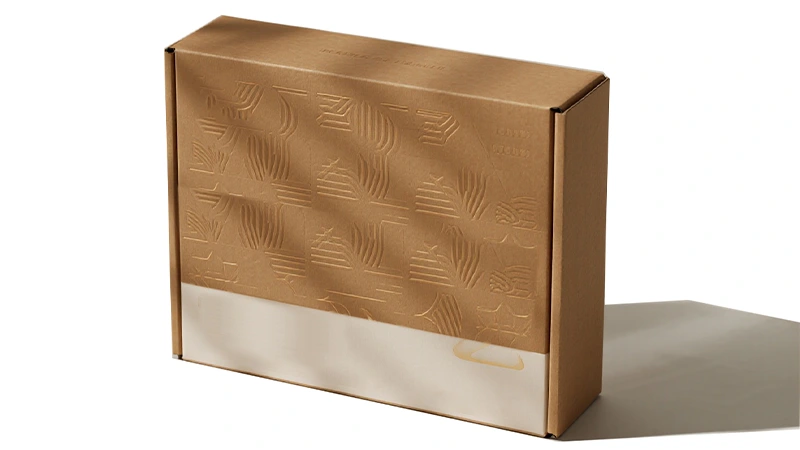
深压纹是一种表面处理工艺,它利用匹配的阴阳模具,在可控的温度和压力下,在纸板上形成明显的立体浮雕效果。深压纹也称为凸压纹,它不仅限于凹陷压痕:根据模具方向和哪一面是可视面,图案可以凸出于表面,凹陷于表面之下,或者将两者结合在一个布局中。深压纹工艺最重要的决定因素包括纸板厚度和纤维成分、模具几何形状、压力控制,以及该工艺是在专用设备上进行,还是与烫金和模切工艺结合使用。
为什么术语比想象中更重要
在包装生产中,“压纹”是一个统称。它涵盖了多种相关工艺,每种工艺都会产生不同的物理效果,需要不同的模具,并且成本也各不相同。
盲压纹无需油墨或箔片即可形成立体浮雕效果。图案的辨识度取决于其三维形状以及光影对比。盲压纹本身并不区分浮雕是凸起还是凹陷。
凸压纹将纸板表面向上压出,形成凸起的图案元素。在常用的生产术语中,这被称为浮雕效果的凸起面。
凹压纹将表面向下压出,形成凹陷的压痕。这被称为浮雕效果的凹陷面,但它只是更深压纹工艺的一个方向。
深压纹(也称为浮雕压纹)可形成显著的三维效果,在同一布局中可以包含凸起区域、凹陷区域或两者兼有。使用匹配的阴阳模具,同一工艺可以根据模具方向和观察面的不同,形成向上或向下的浮雕效果。实际压纹高度或深度取决于纸板结构——通常为 0.3 毫米至 1.0 毫米以上(适用于较厚纸板的多层效果)。
组合压纹使用单个模具同时完成烫金和压纹,比分别进行烫金和压纹更精确。
“深压纹”不应与“凹印”混为一谈。凹印仅指凹陷的形状。在与供应商沟通时,务必确认所需的方向(凸起、凹陷或两者兼有)、目标高度或深度(以毫米为单位),以及是否使用烫金或油墨。术语不符可能会显著影响模具成本和生产设置。
深度压凹凸对承印材料的作用
深压纹并非印刷。它是通过控制纸板在阳模和阴模之间的压缩和变形来实现的。纤维被重新塑形,压力释放后,纸板会根据模具方向和正面朝向的不同而呈现凸起或凹陷的形状。纸板必须具有足够的厚度和合适的纤维结构才能保持所需的浮雕效果。
深压纹能否成功取决于三个物理条件:
纸板厚度。薄纸板无法保持明显的浮雕效果,否则背面会变形。对于折叠纸盒纸板的深压纹,实用的最小厚度通常约为 300 g/m²,如果浮雕高度或深度超过 0.5 毫米,则建议使用 350 g/m² 及以上的纸板。硬纸板和灰纸板由于其厚度较大,因此具有更高的浮雕能力。
纤维组成。长纤维原生纸板比短纤维再生纸板更能承受深度变形。例如,涂布粘土的 SBS 纸板非常适合盲压纹和组合压纹,因为涂层可以支撑精细的细节,而纤维芯则能保持深度。
含水率和温度。加热可以软化纤维结构并提高可塑性。深压纹设备的加热系统通常在受控温度范围内运行——纸板通常为 50–80 °C——以降低开裂风险,同时又不影响印刷表面。
实用规则:如果纸板克重低于 300 克/平方米,且目标凸起高度或深度超过 0.4 毫米,请在投入生产模具之前索取实物样品。低于此组合时,背面透印的风险会急剧增加。
深度压凹凸如何在奢侈品包装中创造价值
深度压凹凸的价值不是装饰性的。它是结构性和感知性的,通过三种机制发挥作用。
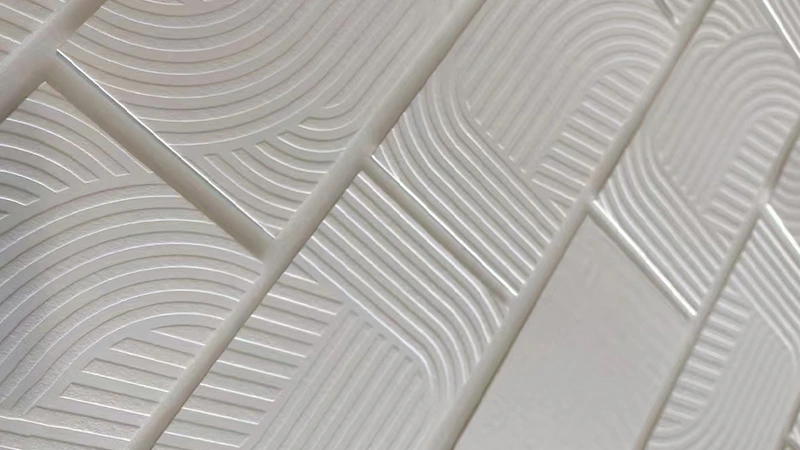
第一,它改变光线与表面的交互方式。 凸起或凹陷区域产生平印无法复制的阴影边缘。光与影的过渡随包装移动而变化——在零售陈列中、在货架上、或在消费者手中。这种动态品质很难仅靠印刷实现。
第二,它改变包装的手感。 凸起或凹陷的Logo或图案创造了一种触觉体验,指尖在有意识注意之前就能感知。这种触觉特征通过触摸而非仅靠视觉来促进品牌识别。“工艺品质”信号来自表面对手指施加的物理阻力——一种包装是被“成型”而非仅仅“印刷”的感觉。
第三,它改变包装相对于其价格定位的感知方式。 深度压凹凸是一种物理工艺,涉及模具成本、压力要求和材料限制。这些限制转化为生产成本。当购买者拿起一个深度压凹凸的包装时,触觉体验隐含地传达了品牌在物理对象上进行了投入——而不仅仅是图形层面。在包装本身就是产品体验一部分的奢侈品类中,这一信号支撑了价格定位。
对于使用大源设备的品牌而言,深度压凹凸通常与烫金在同一条生产线上完成。 奢侈品包装解决方案 页面描述了烫金与深度压凹凸的组合如何创造光影质感和触觉体验,从而支持品牌识别和物理防伪。
材料与深度:什么可行,什么不可行
并非所有纸板都能同等程度地承受深度压凹凸。下表基于行业实践总结了材料适用性。实际结果取决于纸板供应商、纤维取向、纹向和模具设计——务必通过实物打样验证。
| 纸板类型 | 典型定量 | 实用浮雕范围(高度/深度) | 说明 |
|---|---|---|---|
| 涂布SBS/C1S | 300–450 g/m² | 0.3–0.6 mm | 适用于盲压和套准压凹凸;涂层保持细节 |
| 非涂布艺术卡纸 | 250–400 g/m² | 0.3–0.8 mm | 纤维吸收变形良好;表面可能出现纹理差异 |
| 硬盒纸板/灰板(裱糊) | 600–1,200 g/m²+ | 0.5–1.2 mm | 浮雕空间最大;裱糊增加表面复杂度 |
| 再生/混合纤维纸板 | 250–400 g/m² | 0.2–0.5 mm | 短纤维限制深度变形;开裂风险较高 |
| 特种/纹理纸 | 因材料而异 | 因材料而异 | 需要测试——表面纹理可能干扰压凹凸清晰度 |
关键限制: 在低于250 g/m²的纸板上,超过0.3毫米的深度压凹凸可能导致背面可见变形或纤维开裂。如果设计需要在薄纸上实现更深的压痕,可考虑将纸板裱合到背衬层或指定复合结构。
决定深度压凹凸可行性的设备能力
深度压纹对印刷机提出了标准模切机可能无法满足的特定要求。以下三项性能至关重要。
压力
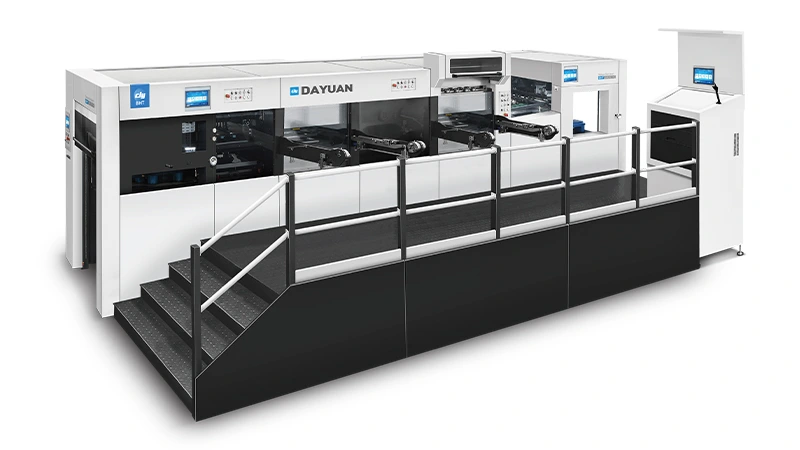
深压纹需要持续施加压力至目标高度或深度,而不仅仅是峰值压力。600吨的压力机能够满足厚纸板和多层模具的需求,但压力机还必须在纤维成型所需的停留时间内保持该压力。额定最大模切力为600吨的机器——例如烫金模切一体机——如果压板几何形状和停留时间控制允许,也可以配置为深压纹。
加热
加热压纹压板可以提高纤维的可塑性并减少开裂。当压纹深度超过0.5毫米或纸板含有大量再生纤维时,加热系统尤为重要。例如,大源BHT-1060AR平板模切机配备了加热系统选件,该系统在600吨压力额定值的基础上,专门用于增强深压纹效果。
多机组架构
当深压纹、烫金和模切在一次生产过程中结合使用时,机器架构至关重要。配备独立伺服驱动工位的多单元机器,可使每个工序步骤按照各自的时间和压力曲线运行。例如,BHT-2S1060TT DUOPRESS 专为一次走纸完成烫金、压纹和模切而设计。TRIOPRESS 系列则增加了一个独立的工位,可实现三重烫金配置,从而支持在高档纸盒上进行更复杂的装饰层叠。
确定压纹规格前需确认的事项
在确定压纹规格之前,采购人员和生产团队应与设备供应商和模具制造商确认以下事项:
-
纸板样品测试 —— 在实际生产纸板上进行实物压凹凸,而非替代材料,按目标高度或深度测试
-
模具材料和雕刻方式 —— 铜模保持细节更持久;锌/镁合金模成本较低,但在深型面上可能磨损更快
-
底模公差 —— 压凹凸模与底模的匹配决定边缘锐度;确认模具制造商的套准公差
-
压机保压时间能力 —— 深度压凹凸需要压力下的时间,而不仅仅是峰值吨位
-
加热区域控制 —— 压凹凸区域内压板温度均匀性影响一致性
-
工艺顺序 —— 如果烫金和深度压凹凸组合进行,确认设备是否支持单次走纸或需要分次
-
背面外观 —— 如果盒内可见,检查是否有透痕或纤维损伤
如需更详细地了解深压纹如何与烫金和模切工艺整合到同一工作流程中,请参阅我们的 组合印后加工工作流指南。
常见问题
深压纹和无墨压纹有什么区别?
深压纹指的是凸起效果的程度和三维高度或深度,而不是凸起的方向。根据模具设计,它可以是凸起的、凹陷的,也可以在同一布局中组合使用。无墨压纹指的是没有油墨或烫金箔,而不是凸起的方向。无墨压纹可以是浅的,也可以是深的;深压纹可以是无墨压纹、烫金压纹或印刷压纹。
深压纹需要多厚的纸板?
作为一般起点,300 g/m²是折叠纸盒用纸板实现稳定深度浮雕的实用最低值。超过0.5毫米的高度或深度通常需要350 g/m²或更重的纸板,或者采用裱糊表面的硬盒结构。结果因纤维类型和模具设计而异——务必通过实物样品确认。
深压纹和烫金可以一次完成吗?
可以,在具有独立工位控制的多机组设备上。具有独立烫金和压凹凸工位的设备可以在不移出压机的情况下依次完成箔材施加和深度压凹凸成型。单工位设备通常需要两次走纸。
深压纹适用于再生纸板吗?
可以,但有局限。再生纤维比原生纤维更短、弹性更差,因此可达深度更低、开裂风险更高。如果出于可持续性原因需要使用再生纸板,应降低目标深度并考虑加热以改善塑性。
深压纹边缘周围开裂的原因是什么?
开裂通常来自三个原因之一:纸板厚度不足以支撑目标深度、加热不足,或模具边缘对纤维结构而言过于锐利。调整其中任何一个参数——更厚的纸板、更高的压板温度、或更大圆角半径的模具——都可以减少或消除开裂。
结论
深度压凹凸是一种物理工艺,而非图形效果。它在奢侈品包装中的价值来自三个方面:通过凸起和凹陷浮雕操控光线的方式、在表面创造的触觉特征,以及它所隐含的生产投入——购买者将其感知为质量信号。
确定深度压凹凸规格时最重要的三个决策是:
-
纸板厚度和纤维类型 —— 承印材料必须支撑目标高度或深度而不产生背面变形或开裂
-
压机能力 —— 持续压力、加热控制和多机组架构决定深度压凹凸能否在生产速度下可靠运行
-
工艺整合 —— 深度压凹凸是独立运行还是与烫金和模切组合运行,影响设备选型和产线布局
如果您的项目将深度压凹凸与烫金组合,或需要多级压凹凸效果,设备能力就成为约束条件。查看 可用的烫金模切配置,将压力额定值、加热系统和工位架构与您的具体纸板和深度要求进行匹配。对于工艺组合复杂的项目,在确定压凹凸深度之前与技术团队讨论材料规格和生产顺序,是避免返工的最可靠方式。