
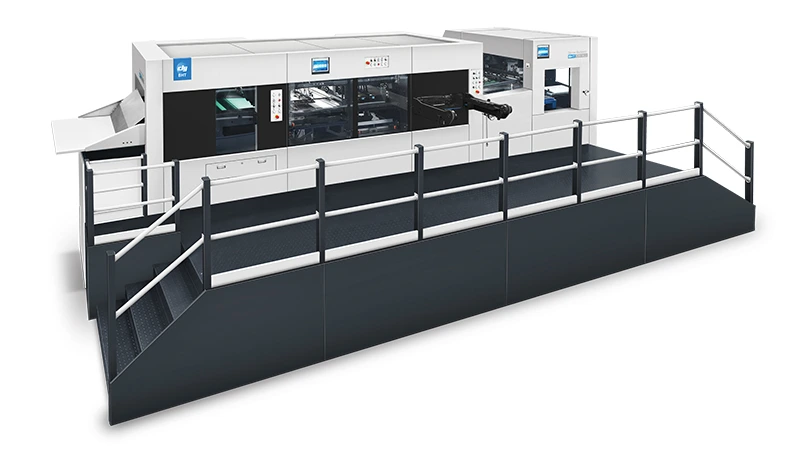
连线清废和分品提升模切效率的核心机制,是消除了模切机出纸后通常需要的人工搬运环节。当清废和分品在连线状态下完成时,模切机直接送入清废工位,再送入分品工位,废料被去除、成品纸坯被码放整齐,整个过程无需将纸张移出设备。这减少了人工工时,缩短了生产周期,并有助于保持纸坯质量的一致性——前提是模具设计、材料和设备配置匹配得当。
模切流程中的连线清废和分品究竟指什么
在平压平模切作业中,模切机完成印刷纸张的裁切和压痕。之后还有三件事需要完成:去除纸坯周围和内部的废料矩阵(清废),将单个纸坯从纸张中分离出来(分品),以及将成品纸坯码放成可以直接送往糊盒机的纸垛。
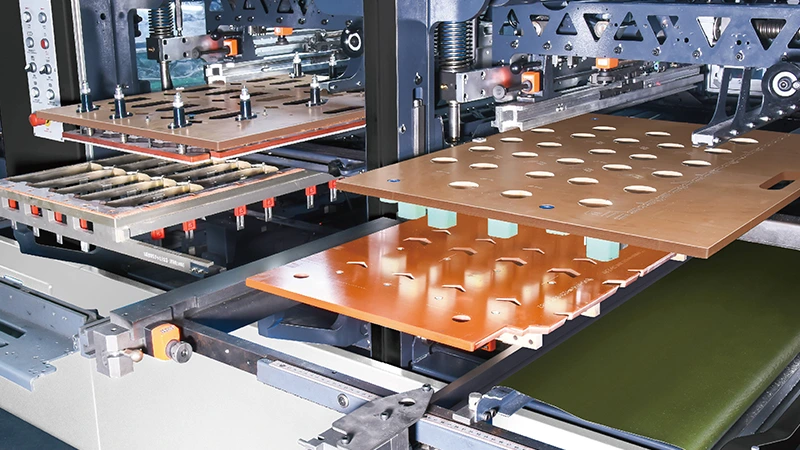
在连线配置中,清废和分品工位内置在模切机中。纸张从裁切工位直接进入清废工位,再进入分品工位,形成连续序列。设备输出的是整齐的分离纸坯垛。在离线配置中,模切后的纸张需要从设备上取下,移到单独的清废机或手工清废台上,然后手工清废或通过单独的分品工序处理。
关键区别不仅仅是设备位置。它涉及纸张被搬运的次数、需要重新定位的次数,以及从模切机到糊盒机之间所需的人工量。
连线清废和分品为什么能缩短总生产时间
连线清废和分品带来的效率提升,并非来自模切机本身运行更快。它来自消除了模切之后、纸坯到达下一生产阶段之前发生的那些步骤。
更少的人工接触点。 在离线流程中,每一张离开模切机的纸张都必须人工转移、对齐,并送入清废机或在清废台上处理。这些步骤中的每一个都在增加不产生产品价值的时间。自动化连线清废取代了手工清废,自动化连线分品取代了手工码放,直接从模切机输出码放好的批次。
无需二次定位。 当纸张从模切机移到离线清废机时,必须重新定位。每次重新定位都会引入错位的可能。在连线系统中,纸张从裁切到分品始终处于同一叼纸牙排系统之下,有助于保持定位的连续性。
连续吞吐。 离线清废作业取决于操作员送纸和清理废料的速度。连线清废则以模切机的生产速度运行。例如,将裁切、清废和分品集成在一道工序中的设备,可以维持每小时数千张的输出速率,具体取决于材料和版面。实际速度取决于模具版面、纸板等级和清废复杂程度。
单人操作。 自动化连线清废和分品系统设计为单人控制。这降低了模切后道工序的人工需求,使跨班次的人员安排更容易规划。
连线与离线清废分品:实用对比
| 因素 | 连线清废与分品 | 离线清废/手工 |
|---|---|---|
| 纸张搬运 | 连续,无需重新定位 | 多次转移和重新定位 |
| 人工需求 | 集成序列通常一名操作员 | 清废和分品通常需要额外操作员 |
| 设置时间 | 模具和清废工具在一台设备上设置 | 模切机和清废机分别设置 |
| 占地面积 | 集成在模切机占地范围内 | 需要单独的清废设备空间和在制品存放区 |
| 质量一致性 | 从裁切到分品保持纸坯定位 | 重新定位可能引入对齐偏差 |
| 最适合 | 中高批量、重复版面、标准盒型结构 | 极复杂版面、短版、可能无法承受连线处理的脆弱材料 |
| 材料灵活性 | 取决于设备配置和模具 | 对非标或脆弱基材更灵活 |
这一对比是一个通用框架。实际决策取决于具体的盒型设计、纸板等级、订单量以及可用设备的能力。对于标准版面、纸板等级稳定的折叠纸盒,连线清废和分品通常能缩短从印刷纸张到可送糊盒纸坯的总时间。
决定连线清废分品能否达到预期效率的关键因素
1. 模具版面与清废工具设计
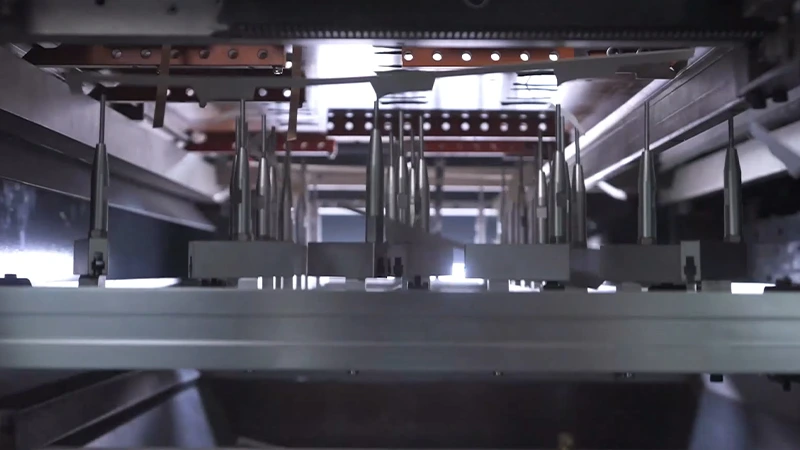
连线清废取决于清废工具与模具版面的匹配程度。如果废料块形状不规则、非常小,或者位于用针式工具难以清废的位置,连线清废工位可能需要更长的设置时间,或者无法在全速下可靠清废。这也是极复杂模切版面有时采用离线处理的原因之一。
2. 材料类型与纸板等级
纸板挺度、涂层和纤维结构会影响废料从纸坯上分离的干净程度。较重的纸板和涂布纸板可能需要不同的清废针配置或额外的压力调整。在投入生产运行之前,应使用实际材料验证清废性能。
3. 分品工位配置
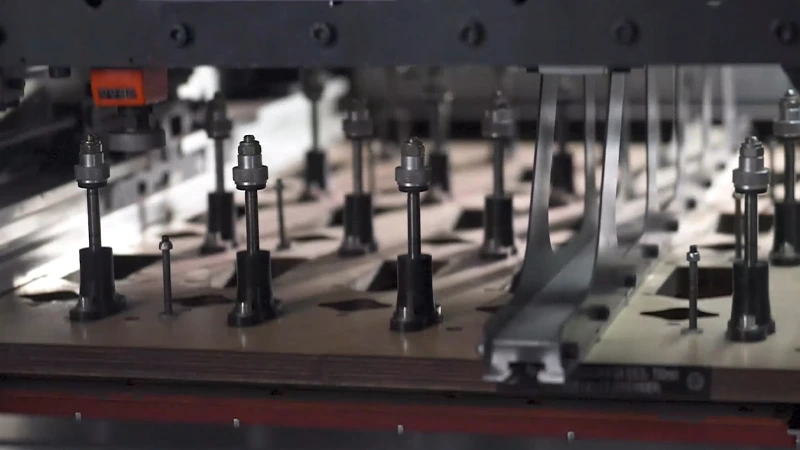
分品工位决定了纸坯如何分离和码放。有些配置使用公/母分品模具组合,有些使用免工具分品系统。选择取决于盒型结构、每张纸的纸坯数量,以及纸坯是否需要计数或分批。
4. 跨工位的设备速度稳定性
在多工位连线配置中,如果所有工位由一台电机通过机械传动驱动,下游工位的压力与速度可能出现下降。每个工位配备独立伺服驱动,有助于无论多少工位处于运行状态,都能保持一致的压力和速度。评估设备时,应询问清废和分品工位如何驱动,以及额定速度是在分品工位还是仅在裁切工位保持。
5. 设置与换版时间
连线系统减少了生产过程中的人工,但如果模具系统未针对快速换版设计,清废和分品工具的设置过程可能耗时。快速锁紧清废框架和中心线定位装置可以缩短设置时间。买家应评估设置流程,而不仅仅是运行速度。
评估连线清废分品的采购前检查清单
在对比设备配置或与供应商讨论需求时,使用以下清单:
-
盒型版面复杂程度:废料区域是否形状规则且适合针式清废?
-
纸板等级与厚度:清废性能是否已在实际材料上验证?
-
每张纸坯数:分品工位是否支持所需纸坯数量而无需手工分拣?
-
所需输出速率:分品工位的额定速度是否满足生产计划?
-
设置时间:包括清废和分品工具更换在内的典型换版需要多长时间?
-
人工计划:集成流程与离线流程分别需要多少操作员?
-
纸垛质量要求:分品输出是否满足糊盒机的进纸要求?
-
未来版面变更:清废和分品配置能否针对新的盒型设计进行调整?
对于正在评估具体设备方案的买家,在做出决定之前,应将可用配置和技术规格与上述标准进行对比。
连线清废分品可能不适合的情况
连线清废和分品并非普遍适用。在某些生产场景中,离线或手工清废仍然是务实的选择:
-
版面频繁更换的极短版:对于一次性或极低批量的作业,连线清废工具的设置时间可能不划算。
-
极复杂的模切版面:如果废料块很小、不规则,或位置难以用标准针式工具清废,离线手工清废可能更可靠。
-
脆弱或非标材料:某些基材可能无法承受连线清废和分品涉及的机械搬运。
-
已有离线产能:如果工厂已有未充分利用的离线清废设备,且订单结构多变,连线配置的增量效益可能有限。
决策应基于每个作业的总加工时间对比,包括设置、运行和换版,而不仅仅是设备速度。
在确定配置前如何验证性能
买家在最终确定设备配置前,应向供应商要求以下验证:
-
材料测试:用实际纸板等级和盒型版面,在拟议的清废和分品配置的设备上运行。
-
速度验证:确认分品工位的持续输出速率,而不仅仅是裁切工位。
-
清废质量检查:检查清废后纸坯的边缘质量、缺口和纤维撕裂情况。
-
纸垛质量检查:验证纸坯垛能否稳定送入糊盒机或下一道工序。
-
设置时间测量:观察从一种盒型版面切换到另一种的实际时间并记录。
这些验证步骤有助于确保连线配置与生产需求匹配,而不是仅依赖产品目录规格。
常见问题
模切中清废和分品有什么区别?
清废去除模切纸坯周围和内部的废料。分品将单个纸坯从纸张中分离出来并码放成垛。在连线配置中,两项操作集成在模切机中。
连线清废能处理内部镂空和开窗区域吗?
取决于模具版面和清废工具设计。规则的内部镂空通常可以用针式工具清废。非常小或不规则的内部废料可能需要特殊模具或离线处理。
连线清废适用于瓦楞纸板吗?
连线清废和分品在折叠纸盒和瓦楞纸板生产中都有应用,但模具和设备配置不同。瓦楞纸板通常需要不同的清废针排列和压力设置。
连线分品与手工码放相比,对纸垛质量有何影响?
自动化分品设计用于输出一致、计数的纸垛。手工码放取决于操作员技术,可能引入偏差。但实际纸垛质量取决于分品模具设计和盒型结构。
如果清废工位在生产中卡料怎么办?
大多数连线系统设有卡料检测和清理废料的检修口。卡料频率取决于模具版面、材料和模具状况。定期维护模具有助于降低卡料风险。
连线清废适合短版吗?
如果模具设置快速且版面适合针式清废,是可以的。对于频繁更换的极短版,设置时间可能会抵消生产过程中节省的人工。