
当烫金、压纹与模切被整合到一次走纸中,真正的难点并不是设备能否完成这三道工序——多数现代多工位设备都能做到。真正的难点在于:三道工序会争夺同一个工艺窗口。能让烫金箔干净转移的温度,可能让压纹模具过度软化;能保证模切完全穿透的压力,可能压坏精细的压纹浮雕。本文将按工位解释组合工作流的运行逻辑、参数之间的耦合关系,以及在上机前应确认的关键事项。
为什么要组合这三道工序
传统上,一个需要烫金装饰、触感压纹和模切外形的折叠纸盒,要经过三次独立的机器走纸:先烫金,再压纹,最后模切。每一次走纸都会带来一次纸张重新搬运、一次新的套准步骤和一次中间缓存。对于烫金、压纹品牌元素和纸盒结构必须严格对齐的高端包装活件来说,每增加一次走纸,套准漂移的风险就会叠加一次。
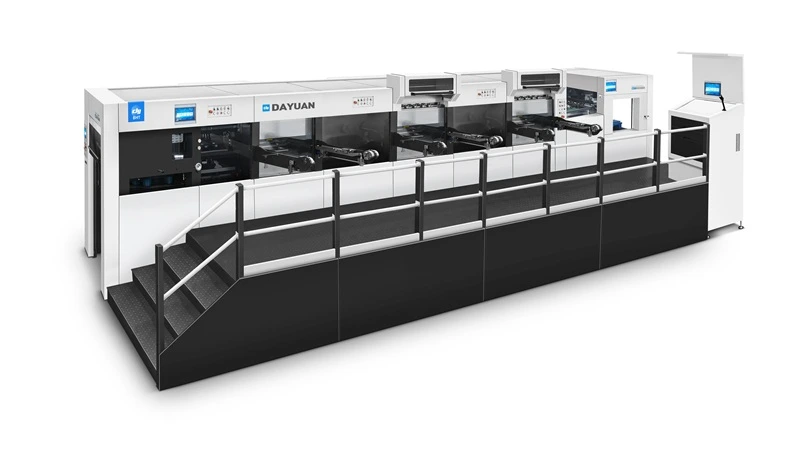
组合设备取消了中间搬运环节。纸张只进一次,随后依次经过烫金、压纹和模切工位;在某些配置中,也可能由两个工位处理同一类操作。多机组烫金模切联线配置就是这种架构的典型代表:多个工位沿同一走纸路径排列,便于按活件需求灵活组合工序。
代价是工艺窗口变窄。当三道操作共享同一套纸张传输系统时,对某一工位最优的设置,对另一工位可能只是勉强可用。理解这些耦合点,才是让组合工作流稳定运行的关键。
单次走纸工作流如何构成
组合设备中的工位排列,通常遵循工艺逻辑上必须发生的先后顺序。烫金和压纹是依赖压力和温度的操作,会改变纸张表面;模切和清废是结构性操作,必须放在表面整饰之后,以免损伤刚转移的烫金层或刚压出的压纹浮雕。
一台典型的三工位组合设备,其顺序如下:
第1工位——烫金或全息烫金。 加热后的烫金版在受控压力下将烫金箔压向印刷纸张。箔层从载体膜上转移到承印物表面。这个工位通常需要最精确的温度控制,因为烫金箔的释放行为对接触停留时间和承印物涂层非常敏感。
第2工位——深压纹或第二次烫金。 一套公母配合的压纹模具形成三维浮雕。如果活件需要两种烫金颜色,或者需要烫金加压纹组合,这个工位负责第二道装饰操作。这里的压力要求通常高于第1工位,因为压纹深度取决于模具压入的深度。
第3工位——模切。模切版用于确定纸箱轮廓和压痕线。该工位通过模切将印刷张切成所需纸箱形状,并同时形成压痕线,以便后续折叠。
关键的结构特征是:所有工位共用同一套叼纸牙排传输系统。第3工位的套准精度,取决于第1工位建立的纸张位置能否在中间工位之间保持,而不产生累积漂移。
耦合各工位的三个参数
从纸面上看,温度、压力和速度是三个独立变量。但在组合设备上,它们的相互作用方式,并不能从单一工序的经验中直接推断出来。
温度:同时影响烫金释放与压纹深度
烫金温度要根据烫金箔的释放特性和承印物表面能来设定。温度太低,烫金转移不完整——会出现缺墨、覆盖不全或图文边缘发毛。温度太高,烫金转移层会溢出烫金版边缘,形成晕边。
压纹也依赖温度,但方式不同。温热的压纹模具更容易使纤维结构变形,从而在较低压力下获得较深浮雕。这可能是一个优势:略高的压纹模具温度,或许允许降低压力设定,从而减少模切工位过载的风险。不过,压纹工位温度过高,可能导致承印物起泡,或者使先前已转移的烫金层重新软化而脱落。
实际含义是:烫金和压纹的温度,不能各自按单一工序的理想值独立设定。压纹工位温度必须对照烫金箔的耐热性来确认。释放温度较低的烫金箔,通常更容易与相邻的加热压纹工位兼容。
压力:各工位要求相互竞争
烫金转移需要足够压力,以确保烫金箔、烫金版和承印物之间紧密接触。所需压力取决于烫金版面积、承印物平滑度和烫金箔类型。对于大面积实地图案,烫金版表面的压力分布非常关键——低点会导致转移不完全。
压纹需要的压力通常高于烫金,因为浮雕深度直接取决于模具压入承印物的程度。例如,在较高克重纸盒纸板上压出较深压纹,可能需要明显高于相邻烫金工位的压力吨位。
模切压力则设定为干净穿透承印物,同时不过度压入,以免损伤模切底板或加速刀具磨损。在组合设备上,模切工位必须在不会破坏上游已建立套准的压力水平下运行。模切工位压力过大,可能导致叼纸牙排偏移或纸张移位,进而表现为烫金与模切边之间的套准误差。
关键限制在于:每个工位可用的压力吨位,是设备设计参数。对于采用多工位架构的组合式烫金模切设备,各工位按设备设计承担相应压力要求,而不是像某些由单一动力驱动多个工位的联线设备那样,出现明显的压力分配限制。
速度:接触停留时间的约束
设备速度决定了每个工位的接触停留时间,也就是模具与纸张保持接触的持续时间。烫金转移需要最低停留时间,让胶黏层活化,并让转移层从载体膜上干净分离。如果设备速度提高到停留时间不足的程度,即使温度和压力不变,烫金质量也会下降。
压纹质量同样对停留时间敏感,只是关系不同。压纹工位停留时间越长,纤维结构变形越充分,浮雕越深、越清晰。速度提高时,如果不相应增加压力,压纹深度可能略有下降。
模切通常是对停留时间最不敏感的操作,但速度提高会增加叼纸系统的动态受力,如果传输系统刚性不足,就可能放大套准漂移。
实用规则是:组合活件的最大可靠速度,取决于对停留时间要求最苛刻的那个工位——如果使用慢释放烫金箔,通常是烫金工位;如果要求深压纹,则可能是压纹工位。
| 参数 | 主要限制 | 与相邻工位的交互 |
| 温度 | 烫金释放窗口 vs. 承印物耐热上限 | 压纹工位热量过高时,可能重新软化烫金胶黏层 |
| 压力 | 烫金转移完整性 vs. 模切压入限制 | 压纹压力过高可能影响模切工位叼纸稳定性 |
| 速度 | 烫金释放所需最低停留时间 vs. 压纹深度要求 | 速度提高会同时减少所有工位的停留时间 |
套准:把所有问题耦合在一起的故障模式
在分机走纸流程中,套准误差是局部的:烫金机上的烫金与印刷错位,不会影响模切套准,除非纸张重新上机时套准错误。但在组合工作流中,套准是累积的。第1工位引入的误差,如果不加纠正,会传递到第2和第3工位。
组合加工中最常见的套准故障特征是烫金到模切边的漂移:在烫金工位检查时,烫金装饰相对于印刷图文明明位置正确,但模切边却偏移了一个不大但稳定的距离。这种模式通常说明纸张位置在烫金工位和模切工位之间发生了偏移,而不是任一工位的套准设定本身错误。
工位间套准漂移的原因包括:叼纸牙排磨损、牙垫压力不足、受热不均导致纸张卷曲,以及各工位索引速度略有差异时产生的传输速度变化。如果每个工位采用独立控制,各工位的索引精度可以通过控制系统调整,这比联动驱动更有诊断优势;在联动驱动中,一个工位的套准问题必然影响所有工位。
对于烫金到模切套准公差要求较紧的活件——例如烫金边框必须跟随模切轮廓——在把活件放到组合设备上之前,应先检查叼纸牙排状态。牙垫接触点出现磨损的叼纸牙排,是间歇性套准波动的常见来源,而且仅靠质量检查很难诊断出来。
组合活件运行前要确认什么
以下清单针对组合烫金、压纹和模切活件,列出了上机前应做的工艺确认步骤。它不能替代设备制造商的设定程序,但提供了一种结构化方法,用来判断哪个工位最可能成为活件瓶颈。
承印物与烫金箔兼容性
-
确认烫金箔推荐的温度范围,与达到目标压纹深度所需的压纹模具温度存在重叠。
-
确认承印物涂层不含会干扰烫金附着力的滑爽剂或硅类物质。烫金区域通常更适合使用无蜡油墨和涂层。
-
对于涂布纸板,检查涂层能否承受烫金工位和压纹工位的综合热负荷,而不起泡或出现光泽变化。
工位参数规划
-
先根据烫金箔制造商针对该承印物的建议,设定烫金工位温度。
-
在确认第1工位烫金转移在计划压纹温度下仍然完好后,再设定压纹工位压力。
-
最后确定模切工位压力,用试纸确认完全切穿,同时不引起叼纸牙排偏移。
-
在目标速度下运行,同时检查烫金转移和压纹深度,以此确定最高可用速度。
套准验证
-
在生产速度下至少连续运行数十张,测量纸张前缘、中部和后缘的烫金到模切偏移。
-
如果偏移在整张纸上变化,检查叼纸牙排直线度和牙垫状态。
-
如果偏移稳定但超出公差,应使用模切工位的独立控制调整套准,不要通过调整烫金工位来补偿;否则会造成相对于印刷图文的另一种错位。
质量检查点
-
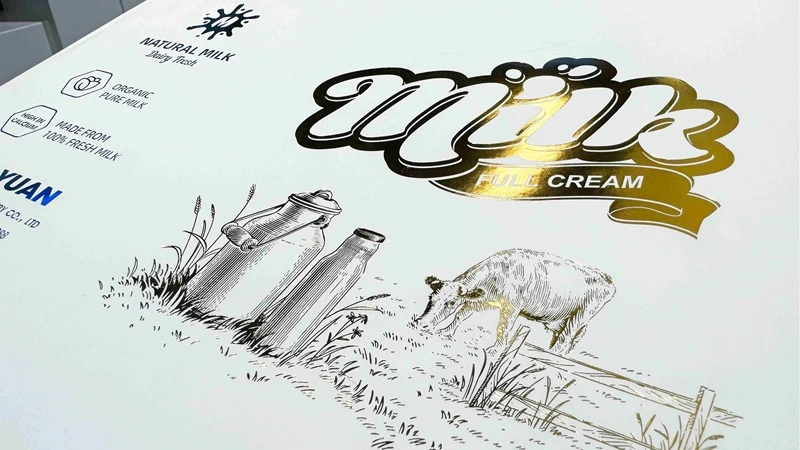
烫金边缘: 清晰,无毛边或晕边。局部转移缺失通常说明压力或温度不足。
-
压纹浮雕: 整个图文区域深度一致。整张纸深度变化可能说明压纹工位压力不平衡。
-
模切边缘: 干净,切口处无纤维撕裂或纸板压溃。出现毛刺或压溃,说明模切压力过大或刀具变钝。
-
烫金与压纹对位: 如果烫金和压纹施加在同一图文元素上,确认压纹浮雕位于烫金区域中央。
什么时候组合工作流可能并不合适
对于始终需要三道工序在同一张纸上完成的活件,组合加工有明显优势。但在某些条件下,分机走纸仍然是更实际的选择。
烫金覆盖率低,但模切量大。 如果生产组合中大多数纸盒只需要模切,而烫金或压纹只占少数活件,组合设备可能大量时间在烫金工位闲置,而模切工位才是瓶颈。分机配置允许每道工序独立排产。
烫金与压纹的工艺窗口不兼容。 如果烫金箔需要较低释放温度,但压纹深度规格要求压纹工位高温,组合工作流可能无法同时满足两项要求,除非牺牲其中一项。这种情况下,把烫金和压纹分成两次走纸,可能获得更好结果。
换单频繁、批量很短。 组合设备需要在多个工位上进行设定。如果批量很短,而且每个活件的烫金、压纹和模切组合变化很大,各工位累计的调机时间可能抵消单次走纸节省的搬运时间。这种取舍应根据实际订单结构评估,而不是凭假设判断。
决策框架不是“组合一定更好”或“分机一定更好”,而是:生产组合中是否有足够多的活件,持续需要烫金、压纹和模切同时完成,从而值得接受组合工作流更窄的工艺窗口。
常见问题
把烫金、压纹和模切组合在一次走纸中,主要优势是什么?
主要优势是取消中间纸张搬运和重新套准。当同一张纸需要烫金装饰、压纹浮雕和模切外形时,单次走纸工作流省去了工序之间的收纸和转移步骤,减少了套准漂移的机会,也缩短了整体生产周期。
组合设备能否只运行烫金,而不做压纹或模切?
可以。在多工位组合设备中,通常可以根据活件工艺要求,选择性启用或跳过某些工位。只要求烫金和模切的活件,可以在压纹工位不启用的情况下运行,前提是设备控制系统支持工位级启用和关闭。
组合工作流中,烫金到模切错位通常由什么引起?
烫金到模切错位通常来自纸张在烫金工位和模切工位之间的位置偏移,而不是任一工位套准设定本身错误。常见原因包括叼纸牙排磨损、各工位受热不均导致纸张卷曲,以及独立驱动工位之间的传输速度差异。
在组合设备中,设备速度如何影响烫金转移质量?
设备速度决定烫金工位的停留时间。如果速度超过烫金胶黏层活化和转移层干净分离所需的停留时间,烫金质量就会下降,通常表现为覆盖不全或边缘发毛。最大可靠速度受限于对停留时间要求最苛刻的工位。
压纹是否比烫金需要更高压力?
通常是的。压纹浮雕深度取决于模具压入程度,所需压力吨位高于烫金转移。具体所需压力取决于压纹深度规格、承印物厚度和模具几何形状。在组合设备上,压纹工位的压力要求应结合设备各工位额定吨位进行确认。
如果烫金质量正常,但模切套准偏了,应先检查什么?
先检查叼纸牙排状态——牙垫磨损或牙排直线度变化,是工位间套准漂移的常见原因。如果叼纸牙排状态正常,再确认模切工位套准是否被用来补偿烫金工位问题,而不是独立设定。模切工位应相对于印刷纸张套准,而不是相对于烫金位置套准。
结论
组合烫金、压纹与模切工作流,只有在三道操作的工艺窗口充分重叠时,才能发挥最佳效果。最常决定这种重叠是否存在的参数包括:烫金箔的耐温范围相对于压纹工位热量、压纹所需压力相对于设备各工位吨位,以及纸张传输刚性相对于活件套准公差。
在把活件交给组合设备之前,先确认烫金与压纹的热兼容性,并在生产速度下运行套准稳定性检查。如果活件结构持续需要这三道工序组合,单次走纸工作流可以减少搬运和套准风险。如果工艺窗口彼此分离,或者订单组合以单工序活件为主,分机配置可能提供更大的排产灵活性。
对于正在评估组合整饰设备配置的加工商,可先查看烫金模切设备选项,作为技术讨论的起点;多机组生产线配置则展示了多工位架构如何影响工艺参数调整的灵活性。