

全息定位烫金凭借独特的光变视觉效果、复杂防伪图案以及极高的仿制门槛,已然成为高端烟包首选防伪工艺。但想要稳定实现 ±0.1mm 以内的套印精度,始终是该工艺核心技术难点。本文将详解全息定位烫金工艺原理、影响套印精度的各类因素,以及现代伺服多工位设备如何有效应对这些挑战。
什么是全息定位烫金?
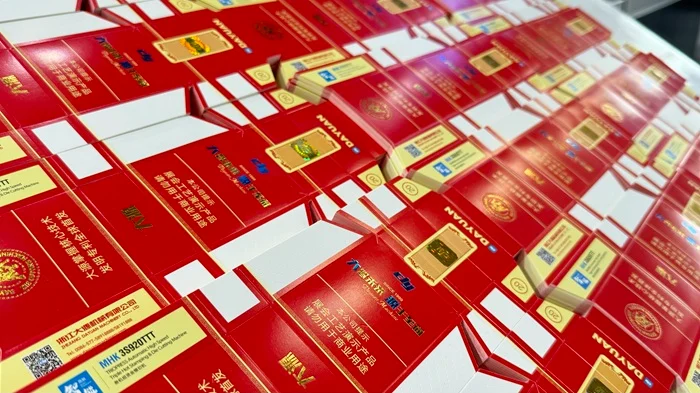
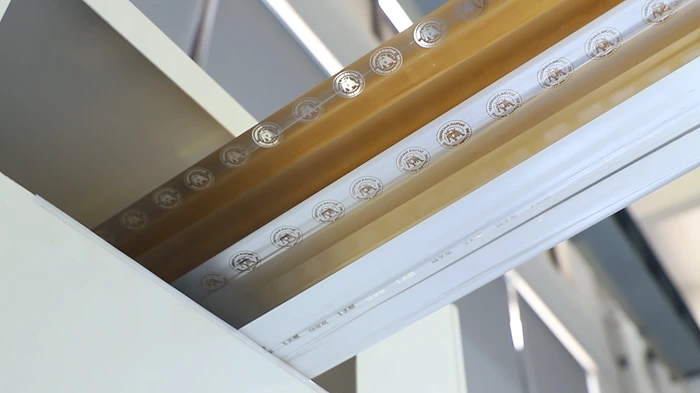
全息定位烫金是一种专用的烫金箔转移工艺,可将预先定位好的全息图像(如品牌 logo、防伪花纹或微缩文字)精准转移到包装基材的指定位置。区别于无定位满版全息烫金(整面连续墙纸式图案),定位烫金要求全息图文必须与印刷画面、可变数据、包装盒结构线精准对位。
该工艺涉及三大核心要素:
- 全息烫金箔:承载全息图像的聚酯多层复合膜,厚度通常为15-25微米,箔卷边缘印有定位检测用的色标(或称“电眼标记”)。
- 烫金设备:配备定位检测系统,用于读取箔卷上的色标,并据此调整箔料的进给时序。
- 定位控制系统:确保全息图像被精确转印到每一张印品的指定坐标位置。针对烟包加工需求,可前往烟草包装解决方案专区查看适配全息定位工艺的设备全套配置。
套印精度对烟包生产为何至关重要?
烟包生产工况特殊,给全息定位烫金带来多重严苛考验:
- 高速量产需求:烟包生产线产能可达每小时 6000 张以上,在此速度下,微秒级时序偏差都会产生肉眼可见的套印偏移;
- 多道复合工艺叠加:高端烟包常需同一盒面完成 2-3 种不同全息图案烫金,每一处全息图文不仅要与印刷底图对齐,相互之间也需精准对位;
- 严苛防伪标准:烟草产品防伪法规要求防伪图案规整、可核验;全息图案错位不仅拉低产品视觉档次,更会大幅削弱防伪功能;
- 多样特种基材适配:烟包常用材质涵盖光面铜版纸、铝箔纸、镭射纸,克重跨度 80-2000g/㎡;各类材质受热受压形变特性不同,直接影响套印稳定性。
影响全息定位烫金定位精度的因素有哪些?
全息定位烫金的定位精度受多种因素影响:
1. 箔料张力控制
张力不稳定会导致全息图像相对于定位标记发生拉伸或偏移。随着生产速度提高,张力波动愈加明显,精确控制至关重要。
2. 温度均匀性
全息烫金需要精准的温度以激活箔上的粘合层。加热不均匀——尤其是在大面积烫金区域——会导致箔料不均匀膨胀,使全息图像偏离正确位置。
3. 机械定位系统的精度
传统单电机驱动的多工位设备通过长传动轴连接多个烫金单元。每增加一个工位,都会引入机械损耗、扭转变形和累积误差,从而降低后段工位的定位精度。
4. 输纸稳定性
承载印品通过设备的叼嘴牙排系统必须保持一致的定位。任何叼嘴牙排的对准偏差——无论是由于磨损、热膨胀还是机械间隙——都会直接转化为定位误差。
5. 基材差异
不同纸张类型和克重在烫金的热压作用下反应各异。水分含量较高或厚度不均匀的材料在加工过程中可能膨胀或收缩,导致印刷图文与全息烫金的相对位置发生偏移。
伺服独立多机组烫金模切机如何提升套印精度?
传统多工位烫金机采用单台电机通过机械传动轴驱动所有工位,这种设计存在固有局限:
- 机械损耗随工位增加而累积;
- 扭转变形导致工位间时序误差;
- 末端工位压力和速度下降;
- 定位误差沿生产线逐级放大。
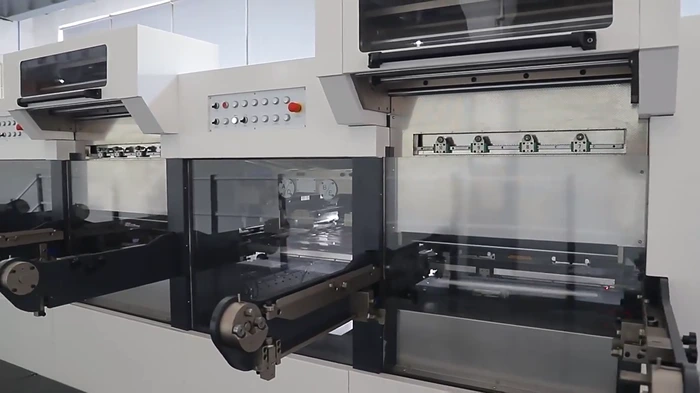
新一代伺服独立多工位设备采用单工位独立伺服驱动,有效克服了上述问题:
- 独立伺服电机使每个烫金单元可异步运行。每个工位可独立启动、停止或调整,而不影响其他工位。
- 直接驱动消除了机械传动损耗。无论同时运行多少个工位,每个工位均可获得全额扭矩并保持恒定速度。
- 精密位置控制支持对各工位时序进行微调。操作人员可针对每个全息图像独立微调定位参数。
各工艺场景可实现的套印精度标准
不同设备与控制方案对应的全息定位烫金精度指标如下表:
|
应用场景 |
常规可达套印精度 |
|
普通满版全息烫金 |
±0.2mm |
|
高速普通定位全息烫金 |
±0.25mm |
|
带闭环相机控制的定位全息烫金 |
±0.1mm |
|
伺服独立多工位烫金系统 |
±0.075mm |
从±0.25mm到±0.075mm的差距,在防伪效果上意义重大。在±0.25mm时,轻微错位可能肉眼可见,降低包装的质感和防伪可信度;而在±0.075mm时,全息图像与印刷设计完美融合,呈现无缝的高品质外观,且极难仿制。
常见套印不良问题、成因与解决方案
|
问题现象 |
典型原因 |
优化方案 |
|
全息图左右偏移 |
箔料张力波动 |
伺服张力控制 |
|
全息图上下偏移 |
输纸时序误差 |
独立叼嘴牙排调整 |
|
全息图旋转 |
进纸时基材歪斜 |
精密纸张对齐系统 |
|
整批定位不一致 |
温度波动 |
多区独立温控 |
|
长时间运行定位漂移 |
机械磨损或热膨胀 |
数字定位补偿 |
全息定位烫金设备选型核查清单
选购全息定位烫金设备时,可对照以下要点逐一核验:
- 每个烫金工位是否配备独立伺服驱动,还是所有工位由单台电机驱动?
- 各工位的时序能否独立调整,而不影响其他工位?
- 在满速生产条件下,标称稳定套印精度为多少?
- 控制系统是否支持实时定位监控和补偿?
- 设备如何应对不同材质纸板带来的形变误差?
- 烫金区域的温控精度如何?
- 设备能否存储多套订单对位参数,一键调取复用?
- 新款全息烫金订单的常规换单校准耗时多久?
常见问答
Q:定位全息烫金与非定位全息烫金有何区别?
无定位全息烫金是在整个烫金区域覆盖连续无边界全息纹理;定位全息烫金是将固定规格全息图案精准烫金在包装指定位置,与印刷画面严格对齐。定位烫金对设备精度要求更高,多用于高端防伪包装。
Q:为什么传统单电机多工位设备难以达到±0.1mm的定位精度?
单电机设备通过机械传动轴驱动多个工位。每增加一个工位,就会引入机械损耗、扭转变形和累积时序误差。当印品到达末端工位时,定位精度已显著下降。独立伺服驱动则消除了这些机械损耗。
Q:温度如何影响全息烫金套印效果?
全息烫金箔需要热量来激活其粘合层。加热不均匀会导致箔料不均匀膨胀,从而使全息图像发生位移。多区独立温控系统可维持均匀的热分布(±1℃),有效避免因膨胀引起的定位误差。
Q:全息定位烫金可适配哪些加工材质?
适用基材范围广泛:80-2000g/㎡卡纸、光面铜版纸、铝箔纸、镭射纸、专用烟包衬纸等。但每种材质需匹配专属烫金温度、压力、走箔时序参数,才能实现最优套印效果。
Q:新全息烫金订单的调机时间通常多长?
调机时间取决于全息设计的复杂程度和烫金工位数量。采用快速换单系统和存储作业参数的新款设备,可将换版时间缩短至5-8分钟;复杂多工位作业(含定位校准)可能需要15-20分钟完成全部设置。
总结
全息定位烫金是烟包领域综合防伪效果顶尖的工艺,但想要在高速量产工况下持续稳定高精度套印,设备必须具备单工位独立精准调控能力。
决定定位精度的关键因素包括:
- 箔料张力控制
- 温度均匀性
- 机械定位系统精度
- 输纸稳定性
- 基材差异管理
现代伺服独立多工位设备以单工位直驱结构消除传动误差,搭配实时套印补偿功能,配合相机闭环检测,可稳定实现 ±0.1mm 甚至更高精度。
对于烟包生产企业而言,烫金设备选型直接决定成品外观质感与防伪性能。充分理解全息定位烫金的技术门槛、分清不同设备结构的性能差异,才能做出适配自身产能需求的采购决策。
如需了解全息定位烫金设备全系列配置,可前往“烟草包装解决方案”页面,获取详细设备规格和应用案例。


